

Khi Nào Cần Thay Vòng Bi Máy Móc Công Nghiệp?
Vòng bi cần được thay khi máy xuất hiện tiếng rít, tiếng cọ xát bất thường, độ rung tăng, cụm ổ đỡ nóng hơn bình thường hoặc vòng bi đã có dấu hiệu nứt, tróc bề mặt. Nếu tiếng ồn và rung động tăng nhanh, máy vận hành không ổn định hoặc vòng bi bị rơ, kẹt, bộ phận bảo trì nên lên kế hoạch dừng máy để thay sớm thay vì tiếp tục theo dõi.
Trong phạm vi bài viết này, Trường Phú tập trung vào vòng bi dùng cho máy móc sản xuất như máy CNC, băng chuyền, máy bơm, động cơ và gối đỡ trục. Nội dung không đề cập đến vòng bi xe máy hay ô tô.
Vòng bi thường có giá trị không quá lớn so với toàn bộ thiết bị, nhưng khi hư hỏng lại có thể kéo theo nhiều vấn đề nghiêm trọng. Một vòng bi bị kẹt có thể làm mòn trục, hỏng gối đỡ, lệch khớp nối hoặc khiến motor quá tải. Khi máy phải dừng đột ngột, chi phí mất sản lượng và nhân công xử lý thường lớn hơn nhiều lần giá trị của vòng bi thay thế.
Vì vậy, câu hỏi quan trọng không chỉ là vòng bi đã hỏng hay chưa, mà là khi nào cần thay vòng bi trước khi sự cố ảnh hưởng đến toàn bộ dây chuyền.

Nhận biết vòng bi hỏng qua âm thanh
Âm thanh là dấu hiệu dễ phát hiện nhất vì người vận hành có thể nhận ra ngay trong quá trình đứng máy mà chưa cần sử dụng dụng cụ đo.
Tiếng ồn lớn khi máy khởi động
Khi máy vừa khởi động, vòng bi thường phải chịu tải và tăng tốc từ trạng thái đứng yên. Nếu xuất hiện tiếng ồn lớn hơn bình thường trong vài giây đầu, nguyên nhân có thể đến từ thiếu bôi trơn, vòng bi bị khô mỡ hoặc bề mặt rãnh lăn đã bắt đầu xuống cấp.
Một số trường hợp, tiếng ồn chỉ xuất hiện khi khởi động rồi giảm dần. Dấu hiệu này chưa chắc yêu cầu thay ngay, nhưng cần được ghi nhận và kiểm tra trong kỳ bảo trì gần nhất. Nếu tiếng ồn ngày càng kéo dài hoặc xuất hiện liên tục, vòng bi có thể đã bước sang giai đoạn hư hỏng rõ rệt.
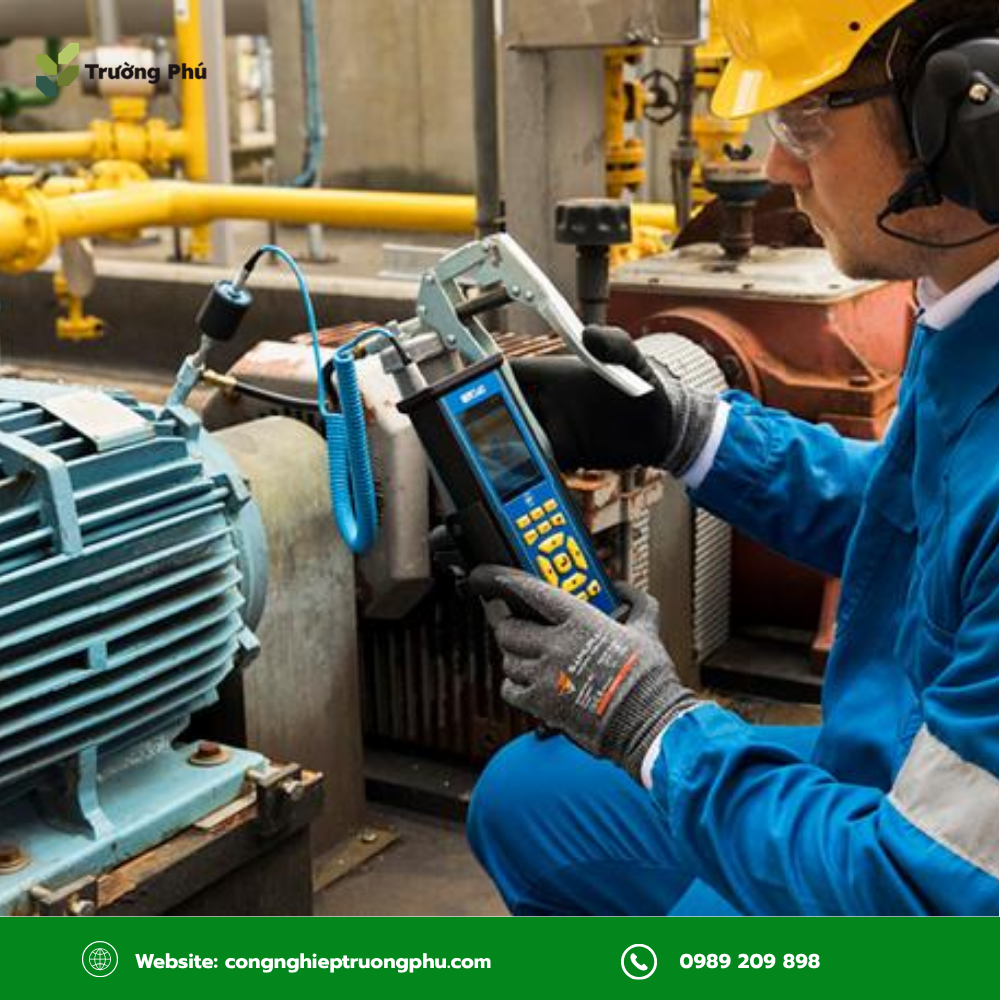
Tiếng rít hoặc tiếng cọ xát khi vận hành
Tiếng rít thường liên quan đến ma sát tăng cao giữa viên bi, con lăn và rãnh lăn. Nguyên nhân phổ biến là thiếu dầu mỡ, dùng sai chất bôi trơn hoặc vòng bi đã bị nhiễm bụi, nước.
Trong khi đó, tiếng cọ kim loại có thể cho thấy vòng bi đã mất độ chính xác, vòng cách bị hỏng hoặc chi tiết bên trong đang tiếp xúc bất thường. Đây là dấu hiệu cần được kiểm tra sớm, đặc biệt trên máy bơm, motor và băng tải vận hành liên tục.
Nếu tiếp tục chạy máy trong tình trạng này, nhiệt độ ổ đỡ có thể tăng nhanh và dẫn đến kẹt vòng bi.

Âm thanh lúc to, lúc nhỏ theo vòng quay
Âm thanh không đều, lặp lại theo chu kỳ quay thường xuất hiện khi rãnh lăn hoặc viên bi có một vùng bị tróc, lõm hay biến dạng. Mỗi khi vị trí hư hỏng đi qua vùng chịu tải, tiếng động lại xuất hiện.
Dấu hiệu này khá rõ trên các cụm trục quay tốc độ thấp và trung bình. Với máy chạy tốc độ cao, âm thanh có thể hòa thành tiếng ù hoặc tiếng gằn liên tục.
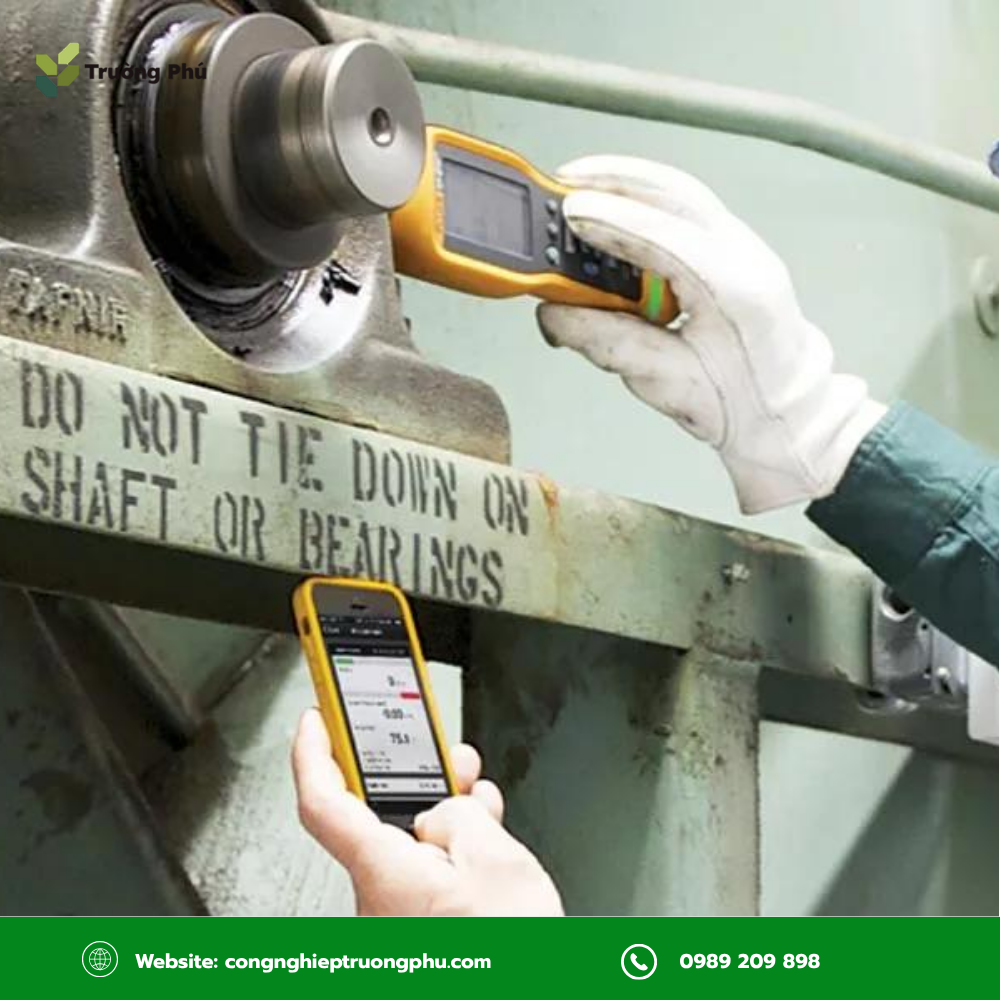
Khi phát hiện âm thanh thay đổi theo vòng quay, bộ phận bảo trì nên kết hợp kiểm tra rung động để đánh giá mức độ hư hỏng chính xác hơn.
Tìm hiểu thêm về linh kiện truyền động để lựa chọn các chi tiết phù hợp với hệ thống máy móc công nghiệp.
Dấu hiệu qua rung động và nhiệt độ
Nếu âm thanh giúp phát hiện ban đầu, rung động và nhiệt độ sẽ cho biết vòng bi đang xuống cấp ở mức nào.
Độ rung tăng so với trạng thái bình thường
Mỗi máy đều có một mức rung nhất định khi vận hành. Điều đáng chú ý không phải là máy có rung hay không, mà là độ rung có tăng bất thường so với dữ liệu trước đó hay không.
Vòng bi mòn, rơ hoặc hư hỏng bề mặt sẽ làm trục quay mất ổn định. Khi đó, rung động có thể truyền sang gối đỡ, khung máy và các bộ phận liên quan.
Với thiết bị quan trọng, nhà máy nên sử dụng máy đo rung để theo dõi định kỳ. Việc ghi lại dữ liệu theo thời gian giúp nhận biết xu hướng tăng rung trước khi sự cố trở nên nghiêm trọng.
Nếu chưa có thiết bị đo, kỹ thuật viên vẫn có thể so sánh bằng cách quan sát tiếng máy, độ rung tại gối đỡ và sự thay đổi so với trạng thái vận hành thông thường. Tuy nhiên, phương pháp cảm nhận chỉ phù hợp để phát hiện ban đầu, không nên thay thế hoàn toàn việc đo kiểm.
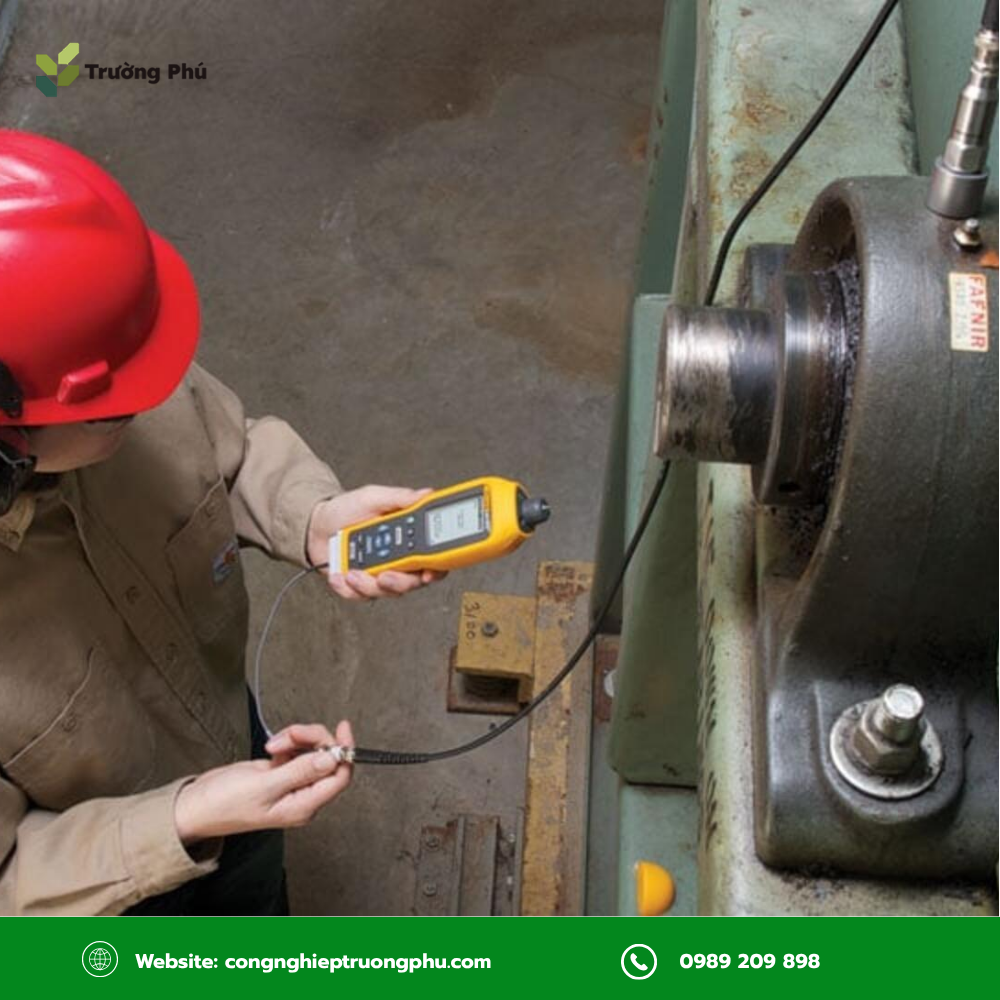
Xem thêm các dòng vòng bi, bạc đạn các loại với nhiều chủng loại, đáp ứng nhu cầu vận hành của thiết bị.
Nhiệt độ cụm ổ đỡ tăng cao
Vòng bi hoạt động bình thường vẫn sinh nhiệt do ma sát. Tuy nhiên, nếu nhiệt độ tại gối đỡ tăng cao hơn mức vận hành quen thuộc, đây có thể là dấu hiệu của thiếu bôi trơn, bôi quá nhiều mỡ, lắp quá chặt hoặc vòng bi đã bị hư hỏng.
Điều quan trọng là theo dõi xu hướng nhiệt độ thay vì chỉ nhìn vào một con số tại một thời điểm. Nếu cùng một tải trọng và tốc độ nhưng nhiệt độ tăng dần qua các ca sản xuất, cụm vòng bi cần được kiểm tra.
Khi nhiệt độ tăng nhanh kèm tiếng rít hoặc rung mạnh, máy nên được dừng để xử lý. Tiếp tục vận hành có thể khiến mỡ bôi trơn mất tính năng, vòng bi bó cứng và làm hỏng trục.

Máy khởi động chậm hoặc quay nặng hơn
Máy khởi động chậm hơn bình thường có thể xuất phát từ nhiều nguyên nhân, trong đó vòng bi thiếu bôi trơn hoặc bị tăng ma sát là một khả năng cần xem xét.
Với băng tải, trục quay hoặc motor nhỏ, người vận hành có thể nhận thấy máy mất nhiều thời gian hơn để đạt tốc độ ổn định. Dòng điện khởi động cũng có thể tăng nếu cụm quay bị cản trở.
Dấu hiệu này nên được kiểm tra cùng với nhiệt độ, âm thanh và tình trạng bôi trơn. Không nên vội thay vòng bi chỉ dựa trên việc máy khởi động chậm, nhưng cũng không nên bỏ qua nếu hiện tượng lặp lại nhiều lần.
Tham khảo gối đỡ trục để tìm hiểu về cấu tạo và chức năng nâng đỡ trục quay trong hệ thống truyền động.
Quan sát trực tiếp khi tháo kiểm tra
Trong các đợt bảo trì định kỳ, vòng bi cần được tháo hoặc kiểm tra trực tiếp để đánh giá những hư hỏng không thể nhìn thấy khi máy đang chạy.
Bề mặt rãnh lăn và viên bi phải tương đối nhẵn, không có điểm lõm, xước sâu hoặc biến dạng. Nếu xuất hiện các vết rỗ, lồi lõm hoặc vùng bề mặt đổi màu do quá nhiệt, vòng bi đã không còn ở trạng thái tốt.
Vết nứt và hiện tượng tróc vảy trên viên bi hoặc rãnh lăn là dấu hiệu phải thay. Những mảnh kim loại nhỏ bong ra có thể tiếp tục di chuyển trong ổ, làm hỏng nhanh các bề mặt còn lại.
Vòng cách cũng cần được kiểm tra. Nếu vòng cách bị mòn, nứt, méo hoặc lỏng, các viên bi không còn được giữ đúng khoảng cách. Khi đó, vòng bi có thể rung mạnh, kẹt hoặc vỡ trong quá trình vận hành.
Ngoài ra, phớt chắn bụi và chắn mỡ phải còn nguyên vẹn. Phớt bị rách sẽ tạo điều kiện cho bụi, nước và tạp chất đi vào bên trong, đồng thời làm mỡ bôi trơn thoát ra ngoài. Trong môi trường nhà máy nhiều bụi hoặc ẩm, một phớt hỏng có thể làm vòng bi xuống cấp rất nhanh.
Vì sao vòng bi thường hỏng sớm?
Không phải vòng bi nào hỏng sớm cũng do chất lượng sản phẩm. Trong nhiều trường hợp, nguyên nhân xuất phát từ quá trình lắp đặt và vận hành.
Lắp vòng bi sai kỹ thuật có thể làm lệch tâm, tạo lực ép không đều hoặc làm biến dạng vòng trong và vòng ngoài. Dung sai trục và gối đỡ không phù hợp cũng khiến vòng bi quá lỏng hoặc quá chặt.
Bôi trơn là nguyên nhân phổ biến tiếp theo. Thiếu mỡ làm tăng ma sát, nhưng bơm quá nhiều mỡ cũng có thể khiến nhiệt độ tăng cao. Ngoài lượng bôi trơn, loại mỡ hoặc dầu cũng phải phù hợp với tốc độ quay, tải trọng và nhiệt độ vận hành.
Vận hành quá tải so với thiết kế làm tăng lực tác động lên rãnh lăn. Nếu tình trạng này kéo dài, tuổi thọ vòng bi có thể giảm đáng kể dù sản phẩm được lắp đặt đúng.
Cuối cùng là ảnh hưởng của môi trường. Bụi kim loại, bột sản xuất, nước và hơi ẩm có thể xâm nhập qua phớt hỏng. Khi tạp chất đi vào bên trong, bề mặt lăn bị mài mòn và tạo ra tiếng ồn, rung động chỉ sau một thời gian ngắn.
Bạn có thể tìm hiểu các loại bánh răng, nhông xích thường dùng để truyền chuyển động giữa các bộ phận máy.
Khi nào phải thay ngay, khi nào có thể theo dõi thêm?
Không phải dấu hiệu bất thường nào cũng yêu cầu dừng máy ngay. Tuy nhiên, việc đánh giá sai mức độ có thể khiến một lỗi nhỏ phát triển thành sự cố lớn.
| Dấu hiệu | Mức độ khẩn cấp | Hành động đề xuất |
| Tiếng ồn nhẹ khi khởi động rồi hết | Thấp | Theo dõi, kiểm tra bôi trơn |
| Độ rung tăng nhẹ nhưng ổn định | Trung bình | Đo rung, lên lịch kiểm tra |
| Nhiệt độ tăng từ từ so với bình thường | Trung bình | Kiểm tra mỡ, tải và lắp đặt |
| Tiếng rít liên tục khi máy chạy | Cao | Lên lịch dừng máy để kiểm tra sớm |
| Âm thanh cọ kim loại, rung mạnh | Rất cao | Dừng máy và thay ngay |
| Vòng bi bị rơ rõ, quay sượng hoặc kẹt | Rất cao | Thay ngay, kiểm tra trục và gối đỡ |
| Rãnh lăn bị tróc, nứt hoặc rỗ | Rất cao | Thay ngay |
| Phớt hỏng nhưng vòng bi chưa phát tiếng | Trung bình | Kiểm tra bên trong, cân nhắc thay sớm |
| Vòng cách nứt, lỏng hoặc biến dạng | Rất cao | Thay ngay |
Cũng cần lưu ý rằng không có một mốc cố định như “bao lâu phải thay vòng bi một lần” áp dụng cho mọi thiết bị. Tuổi thọ phụ thuộc vào tải trọng, tốc độ, môi trường, thời gian vận hành, chất lượng bôi trơn và cách lắp đặt.
Với thiết bị quan trọng, nên thay theo tình trạng thực tế và dữ liệu theo dõi thay vì chờ đủ số tháng hoặc số năm.
Gợi ý lịch kiểm tra định kỳ
Chu kỳ dưới đây chỉ mang tính tham khảo và cần điều chỉnh theo điều kiện từng nhà máy:
- Máy bơm và motor chạy liên tục: kiểm tra tiếng ồn, nhiệt độ mỗi ca; kiểm tra rung hàng tháng.
- Băng chuyền: kiểm tra tiếng kêu, độ rơ và tình trạng gối đỡ hàng tuần; bôi trơn theo khuyến nghị của nhà sản xuất.
- Máy CNC: theo dõi rung, tiếng trục chính và nhiệt độ thường xuyên; kiểm tra chuyên sâu theo lịch bảo trì của máy.
- Gối đỡ trục và quạt công nghiệp: kiểm tra nhiệt độ, mỡ bôi trơn và độ rung hàng tháng.
- Thiết bị vận hành gián đoạn: kiểm tra trước khi khởi động lại sau thời gian dài ngừng máy.
Điều quan trọng nhất là xây dựng dữ liệu nền cho từng thiết bị. Khi đã biết mức rung, nhiệt độ và âm thanh bình thường, bộ phận bảo trì sẽ dễ nhận ra sự thay đổi bất thường hơn.
Khi cần thông tin về giá sản phẩm, bạn có thể liên hệ Trường Phú hỗ trợ báo giá nhanh để được cung cấp chi tiết phù hợp với nhu cầu.
Thay đúng mã vòng bi để tránh phát sinh thêm sự cố
Khi vòng bi đã có dấu hiệu hư hỏng rõ ràng, việc thay sớm thường tiết kiệm hơn so với tiếp tục vận hành đến khi máy dừng đột ngột. Tuy nhiên, vòng bi thay thế phải đúng kích thước, loại phớt, độ hở, tải trọng và tốc độ làm việc.
Trường Phú cung cấp các nhóm Vòng Bi, Bạc Đạn và Gối Đỡ Trục dùng cho máy móc, băng chuyền, máy bơm và thiết bị sản xuất. Nhiều mã thông dụng hiện có sẵn tại kho Đà Nẵng.
Để được tư vấn nhanh, khách hàng có thể mang theo vòng bi cũ, chụp rõ mã in trên vòng hoặc cung cấp thông số máy, đường kính trục và vị trí sử dụng. Việc xác định đúng mã ngay từ đầu sẽ giúp hạn chế tình trạng lắp vừa kích thước nhưng không phù hợp với tải trọng hoặc điều kiện vận hành.


